Table of Contents
引言
冷却塔是火力发电中耗水量最大的组成部分之一——一座大型循环冷却电厂每年通过蒸发、排污和补水移动数亿至数十亿加仑的水,具体取决于规模、负荷率和气候。有效管理这些系统需要关注多个相互关联的因素:水化学、设备状况、处理方案性能以及操作实践。七个核心解决方案领域协同实施时,可在用水效率、设备可靠性和运营成本控制方面带来显著改善。
7大关键冷却塔水管理解决方案
解决方案1:连续电导率监测与控制
挑战:基于定时器排程的排污控制无法响应实际水质状况,导致要么过度处理(浪费水和化学品),要么处理不足(导致结垢和腐蚀)。
解决方案:连续电导率监测可实现自动排污控制,根据实时矿物浓度测量值调整排水量。
关键能力:
- 实时电导率测量,覆盖500–5,000 μS/cm的典型循环水运行范围
- 自动排污阀控制,维持目标浓缩倍数
- 补水整合,考虑水质变化因素
- 报警通知,当电导率超出可接受限值时触发
实际影响:更严格地控制浓缩倍数可同时削减补水需求和化学品过量投加,一旦异常不再在两次取样之间被忽视,与结垢相关的工单就会减少。
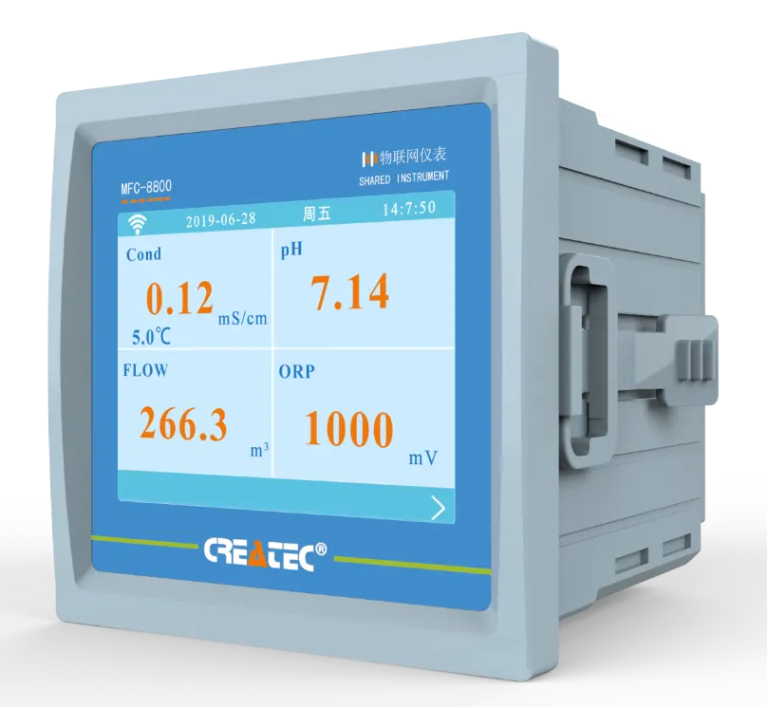
上海七枚电导率传感器具有自动温度补偿和抗极化电极设计,在高矿物含量冷却水中提供稳定测量。集成变送器支持模拟(4–20 mA)和数字(Modbus)输出,可直接接入DCS系统。
解决方案2:实时pH监测与调节
挑战:pH影响结垢形成和腐蚀速率,但人工取样无法捕捉损害设备的快速波动。
解决方案:连续pH监测可即时检测pH异常,并实现自动加酸或加碱控制。
目标范围:
| 参数 | 目标值 | 临界限值 |
|---|---|---|
| 循环水pH | 6.8–8.2 | 6.5–9.0 |
| 补水pH | 7.0–8.0 | 6.5–9.0 |
| 处理后出水 | 6.5–9.0 | 6.0–9.5 |
实际影响:将pH保持在方案窗口内可提高缓蚀剂性能,使杀菌剂在其预期形态下发挥作用,并降低传热表面的沉积速率。
解决方案3:自动化杀菌剂控制系统
挑战:按固定时间表手动投加杀菌剂会导致低需求期间过度处理,而污染事件期间处理不足。
解决方案:ORP(氧化还原电位)监测可实时指示杀菌剂残留量,实现自动投加,在保持保护的同时最大限度减少化学品消耗。
ORP控制参数:
- 目标范围:650–750 mV(使用氧化性杀菌剂实现有效微生物控制的常用控制区间)
- 投加触发:ORP低于600 mV
- 防过量投加:自动投加限值防止过度处理
- 记录:完整的控制历史,用于法规合规
实际影响:ORP节奏投加可削减氧化剂消耗,使微生物数量比基于时间的冲击式投加更稳定;化学品支出跟随实测需求而非日历。
上海七枚ORP传感器采用耐用的铂带电极和双结参比系统,在氯化冷却水环境中提供可靠测量。
解决方案4:腐蚀速率监测
挑战:腐蚀损伤往往在灾难性失效时才被发现,而此时维修成本最高。
解决方案:电阻(ER)腐蚀探针可连续测量实际金属损失,实现基于状态的维护和早期干预。
监测能力:
- 实时腐蚀速率测量,单位为密耳/年(mpy)
- 累积金属损失跟踪,用于剩余寿命评估
- 趋势分析,用于预测性维护排程
- 多种探针配置,适用于不同材料(碳钢、不锈钢、铜)
实际影响:腐蚀挂片在数月损伤后才能发现化学处理失误;ER探针可在数天内发现,这就是调整投加量与更换管束之间的区别。基于此反馈运行的系统通常可为换热设备增加数年使用寿命。
解决方案5:微生物控制方案
挑战:冷却塔中的生物生长会形成生物膜,降低传热效率,导致微生物影响腐蚀(MIC),并带来包括军团菌在内的病原体健康风险。
解决方案:综合微生物管理,结合连续监测、自动化处理和定期系统清洗。
监测参数:
| 检测项目 | 方法 | 频率 | 目标值 |
|---|---|---|---|
| 总细菌计数 | 浸片/ATP | 每周 | < 10,000 CFU/mL |
| 军团菌 | 培养检测 | 每月 | 不可检出 |
| 生物膜评估 | 目视检查 | 每周 | 无可见生物膜 |
| 异养菌平板计数 | 实验室 | 每月 | < 10,000 CFU/mL |
实际影响:生物膜是效率损失、MIC和军团菌风险的共同根源;保持表面目视清洁和低平板计数的方案可同时应对这三者。
解决方案6:流量测量与分布监测
挑战:冷却塔填料上水流分布不均会减少有效传热面积和整体系统效率。
解决方案:在关键点进行流量测量可识别分布问题并验证集水盘的充分混合。
关键测量点:
- 补水流量:总用水量跟踪
- 排污流量:验证排污系统运行
- 集水盘液位:检测漂移或泄漏造成的异常损失
- 温差:监测排热性能
实际影响:流量数据将关于冷却能力的模糊抱怨转化为具体的喷嘴、水泵或集水盘问题,并揭示仅靠液位读数无法发现的泄漏和漂移损失。
解决方案7:系统集成与数据管理
挑战:提供孤立数据的单个监测点无法揭示水质参数与设备性能之间的复杂相互作用。
解决方案:集成监测平台关联所有测量点的数据,提供可操作的洞察和自动化优化。
集成能力:
- 集中式数据历史库,带趋势分析
- 报警管理,对关键事件进行优先级排序
- 报告工具,用于法规合规
- 仪表板显示,提升操作人员感知
- 预测分析,识别正在发展的问题
实际影响:关联数据缩短了从异常到根本原因的路径,合规报告不再是手动整理的繁琐工作。
实施考虑因素
成功的冷却塔水管理需要关注所有七个解决方案领域:
分阶段实施方法
| 阶段 | 持续时间 | 重点 | 预期效益 |
|---|---|---|---|
| 第一阶段 | 0–3个月 | 监测基础设施 | 系统状况可视化 |
| 第二阶段 | 3–6个月 | 控制自动化 | 化学品消耗降低 |
| 第三阶段 | 6–12个月 | 优化 | 全面效率提升 |
成本效益框架
以监测为主导的方案的仪表和集成支出,相对于避免管道结垢、设备过早更换和化学品过量投加的成本而言是适度的;投资回收期取决于系统的初始状况,但从基于定时器排污和手动投加起步的电厂通常见效最快。精确的金额因现场而异,应根据电厂自身的水、化学品和维护台账来构建,而非通用行业表格。
将七者结合
这七个领域相互强化:电导率和pH数据为排污和投加控制提供依据,ORP和微生物结果为杀菌剂方案提供指导,腐蚀和流量测量验证化学处理是否真正有效,集成层则使全貌在一个地方可见。上海七枚为该体系提供监测硬件——电导率传感器、pH电极、ORP变送器和腐蚀速率探针——专为冷却塔工况设计。
同时运行全部七个领域的电厂,每单位排热量用水更少,化学品支出更低,冷却设备使用寿命更长。在面临水资源短缺和排放法规日益严格的行业中,这种组合是运营必需,而非奢侈。
来源:Sensorex — ORP Sensors and Biocide Optimization in Cooling Tower Systems (https://sensorex.com/orp-sensors-cooling-tower-biocide-optimization/)。冷却塔水处理的市场规模数据因研究机构而异;没有单一已发布数据可验证,因此未断言具体市场价值。